

Рецептура циркониевой литой массы для точного литья
2026-10-19
Рецептура циркониевой литой массы — не набор цифр в техническом паспорте. Это баланс, выверенный в десятках промышленных заливок: между термостойкостью и усадкой, между химической инертностью и формоустойчивостью при остывании, между чистотой расплава и механической прочностью готового блока. Мы разрабатываем и производим такие массы уже более трёх лет — с мая 2023-го, с момента основания ООО «Внутренняя Монголия Ишэн Новые Материалы» в Ордосе. И каждый раз, когда клиент спрашивает: «А какая у вас рецептура циркониевой литой массы?», мы отвечаем не формулой, а контекстом.
Почему «рецептура» — это не секрет, а система решений
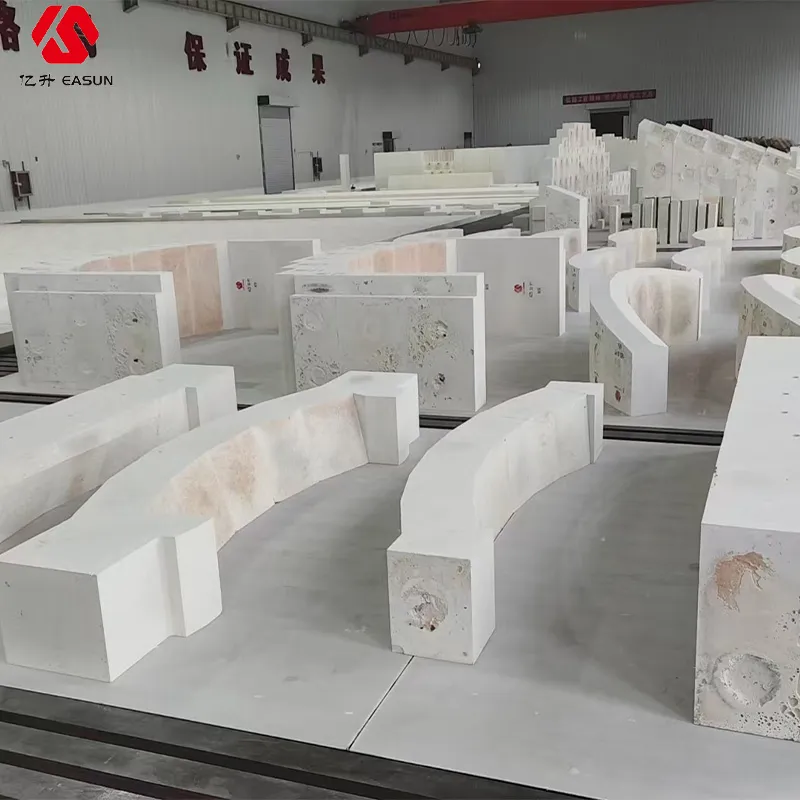
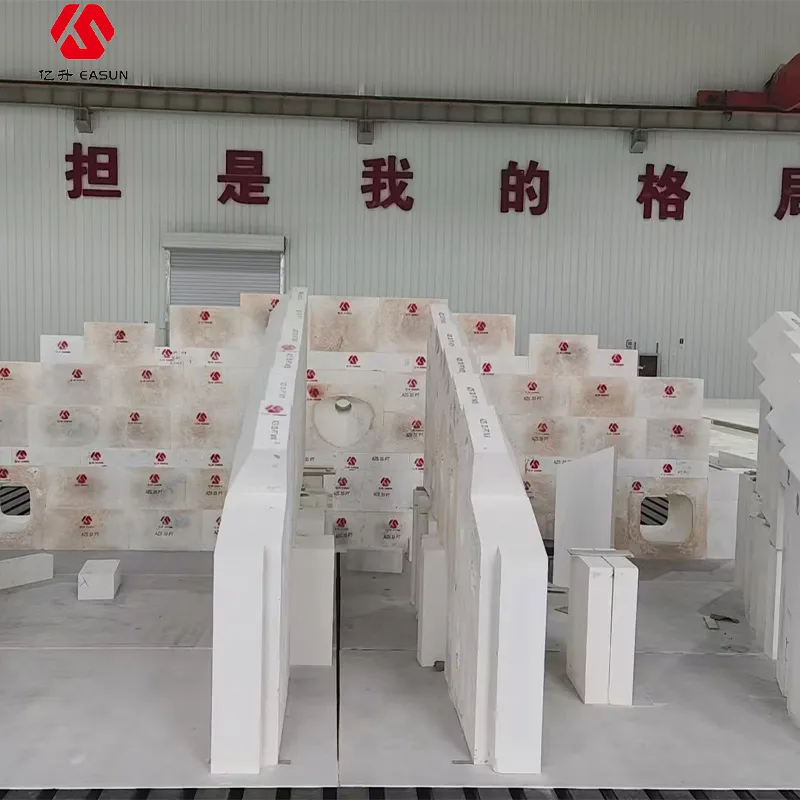
Циркониевая литая масса на основе AZS (Al₂O₃–ZrO₂–SiO₂) не работает по принципу «добавь больше ZrO₂ — будет лучше». В реальных печах для производства солнечного стекла или тонкого архитектурного стекла масса сталкивается с тройным стрессом: температурным градиентом до 1650 °C, агрессивной щелочной средой расплава и циклическими нагрузками при остановах. Мы видели, как масса с 40 % ZrO₂ давала идеальную кристаллизацию в лаборатории, но шелушилась в рабочем бассейне из-за повышенной усадки. А масса с 32 % ZrO₂ и контролируемым содержанием стабилизированного ZrO₂ (Y₂O₃-стабилизированный моноклин) показала 18 месяцев непрерывной работы без эрозии — именно такую композицию мы сейчас используем в серии AZS-32E для питающих каналов.
Наша базовая рецептура циркониевой литой массы включает три обязательных компонента:
Где рецептура теряет смысл — и что её заменяет
Некоторые заказчики просят «точный состав в весовых процентах». Но в условиях промышленного литья это опасно. Почему? Потому что один и тот же состав даёт разные результаты при разных скоростях охлаждения, разной подготовке формы, разном уровне влажности в цехе. Мы отказались от жёстких % в пользу параметрического контроля: температура литья ±5 °C, время выдержки в форме 72 часа при 120 °C, скорость охлаждения в печи — не более 25 °C/час до 600 °C. Только так достигается повторяемость плотности 3,82–3,85 г/см³ и открытой пористости ≤ 0,8 %.
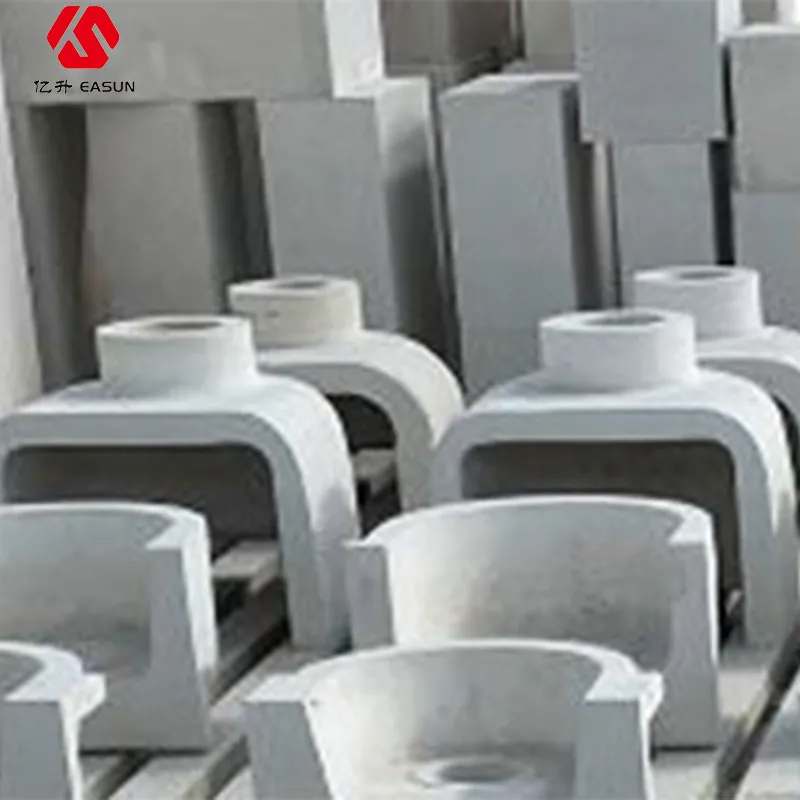
Мы не продаём формулу. Мы поставляем решение: массу, адаптированную под ваш тип печи, ваш график пусков, вашу систему обслуживания. Для барботажных зон — другая рецептура циркониевой литой массы, с повышенным содержанием α-Al₂O₃-зерна и модифицированной матрицей. Для напольных плит — третья, с добавкой микронизированного графита для снижения термического шока.
Почему доверяют — даже без сертификата «ISO 9001» в заголовке
Наши массы проходят 100 % входной и выходной контроль: рентгеновская дифракция каждой партии, измерение коэффициента теплового расширения в диапазоне 25–1400 °C, тест на химическую стойкость в 10 % растворе Na₂CO₃ при 1100 °C в течение 72 часов. Результаты — в открытом доступе на сайте компании. Ни один образец не покидает завод без протокола испытаний. Это не маркетинг. Это условие допуска на производственные площадки в Германии и Южной Корее.
Собственная патентная база включает три решения по управлению кристаллизацией ZrO₂ в матрице. Одно из них — способ предварительной обработки циркониевого порошка перед введением в шихту. Он исключает образование «слепых» ZrO₂-включений, которые становятся центрами разрушения при термоциклировании. Именно поэтому наши блоки AZS для питающих каналов выдерживают до 4200 циклов «нагрев–остывание» без трещин.
Что дальше — и почему это важно прямо сейчас
К 2025 году мы выводим вторую очередь завода в Ордосе: мощность 50 000 тонн в год, полностью автоматизированная линия с цифровым отслеживанием каждой плавки. Но ключевое — не объём, а прозрачность. Каждая партия массы будет снабжаться QR-кодом, ведущим на страницу с полным протоколом: температурный профиль плавки, данные рентгеновского анализа, результаты испытаний на истираемость и химическую стойкость. Потому что рецептура циркониевой литой массы сегодня — это не тайна, а открытая, воспроизводимая, проверяемая система.
Если ваша печь требует предсказуемости, а не экспериментов — обращайтесь. Мы не предлагаем «универсальную» массу. Мы помогаем выбрать ту, которая будет работать — в вашем цехе, на вашем графике, с вашими требованиями к сроку службы. Без компромиссов. Без «почти».